








MAT自动装配系统质量鉴定:生产节拍与喷蜡工序多项指标不符合技术协议约定
 0次
 2026.09.14
案例背景
需方向供方采购一套MAT自动装配系统,供方于2018年完成安装调试。验收阶段,需方发现该系统生产节拍远未达到技术协议约定的18秒以内标准,喷蜡工序膜厚超出规定的20至30微米范围,且喷蜡位置周边飘蜡痕迹远超允许的最大5毫米限度。争议双方对生产节拍不达标基本认同,但对喷蜡系统性能是否符合约定存在分歧。中科认证受理该质量争议,对涉案MAT自动装配系统开展质量鉴定。

鉴定聚焦
本案鉴定的技术焦点可概括为三个核心问题与一项综合评价:
核心问题一:涉案MAT自动装配系统的生产节拍是否达到技术协议约定的18秒以内要求。
核心问题二:喷蜡工序的膜厚是否控制在20至30微米约定范围内。
核心问题三:喷蜡位置周边飘蜡痕迹是否超出允许的最大5毫米限度。
综合评价:结合现场运行勘验与量化检测结果,判定系统是否符合技术协议要求,并分析不达标问题的成因方向。
技术解析
现场运行勘验与节拍测定
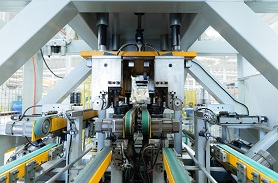
鉴定组首先对设备整体布局与运行流程进行勘查。该系统按喷蜡、装配、下料检测及破坏测试等工序设置工位,由多台机械手协同完成从零件上料到成品输出的全过程。在现场运行演示中,专家组观察到各工序间协调性差,装配工位耗时过长,导致其他工位大量时间处于等待状态,整体运行节奏缓慢且不连贯。
对生产节拍的测定采用直接计时法,以连续两个产品完成最终工序的时间间隔作为单次节拍。系统运行稳定后,专家组进行了24组有效计时。数据显示,除一次因调用破坏测试程序导致节拍延长至80秒外,其余23次节拍时间均在53秒至57秒之间,中位数约为56秒。该结果远高于合同规定的18秒上限,表明系统生产效率存在严重缺陷。
喷蜡工序量化检测
鉴定组在现场运行中观察到,喷蜡工序存在明显雾化外飘现象,由于喷嘴与被喷工件间未设置有效遮挡措施,蜡雾污染夹持机械手,并在工件非目标区域形成广泛飘蜡痕迹。
为精确量化分析,专家组抽取5件仅完成喷蜡工序的半成品作为样本。喷蜡膜厚检测依据国家标准GB/T 13452.2-2008执行,在每个样品正反面共选取4个测量点,使用专业仪器测量。结果显示,所有测量点膜厚值介于146微米至292微米之间,最小值与最大值均远超20至30微米的技术要求范围,表明喷蜡量严重失控。
对飘蜡痕迹的测量重点关注超出指定喷蜡区域的程度。目视观察发现,纵向飘蜡已完全覆盖本不应喷蜡的中间凹槽区域。对横向飘蜡痕迹最大距离精确测量后,五个样品飘蜡宽度在18.97毫米至24.48毫米之间,均数倍于合同允许的最大5毫米限度。
鉴定结果
中科认证出具的鉴定意见对涉案MAT自动装配系统的性能状况进行了明确技术判定:
1、涉案系统的生产节拍不符合《技术协议书》约定的生产节拍保证在18秒以内的技术要求;
2、涉案系统的喷蜡膜厚不符合技术协议约定的膜厚20至30微米技术要求;
3、涉案系统喷蜡位置周边飘蜡痕迹不符合技术协议约定的最大5毫米限度要求。
综上,涉案MAT自动装配系统在生产节拍、喷蜡膜厚及飘蜡痕迹三项核心指标上均不符合合同约定,无法达到量产条件。中科认证以专业的产品质量司法鉴定为质量争议提供科学、客观的技术判定。
行业观察
技术层面
本案展示了现场计时法与膜厚标准检测相结合的技术方案在自动化装配设备争议中的有效性,将运行节拍与喷蜡质量量化对比,避免了仅凭主观感受评价设备性能的局限,为同类自动化设备质量争议提供了可复用的技术路径。
实践层面
自动化装配系统验收中,供需双方往往缺乏统一的现场计时与量化检测方案,对性能是否达标各执技术话语权。本案中喷蜡工序未设遮挡导致外飘,常规外观验收难以发现,对自动化设备采购方构成明确警示,应将节拍计时与关键工序量化检测纳入验收管控。
行业意义
自动化装配系统的质量争议不能仅依赖合同条款或外观检查,必须建立在严谨的检测数据之上,以检测数据为对话基础,方能在理性、客观的框架下解决争议,维护供需双方合法权益。
中科认证——以专业的产品质量司法鉴定为质量争议提供科学、客观的技术判定。
检测依据:GB/T 13452.2-2008《色漆和清漆 漆膜厚度的测定》
案例背景
需方向供方采购一套MAT自动装配系统,供方于2018年完成安装调试。验收阶段,需方发现该系统生产节拍远未达到技术协议约定的18秒以内标准,喷蜡工序膜厚超出规定的20至30微米范围,且喷蜡位置周边飘蜡痕迹远超允许的最大5毫米限度。争议双方对生产节拍不达标基本认同,但对喷蜡系统性能是否符合约定存在分歧。中科认证受理该质量争议,对涉案MAT自动装配系统开展质量鉴定。
鉴定聚焦
本案鉴定的技术焦点可概括为三个核心问题与一项综合评价:
核心问题一:涉案MAT自动装配系统的生产节拍是否达到技术协议约定的18秒以内要求。
核心问题二:喷蜡工序的膜厚是否控制在20至30微米约定范围内。
核心问题三:喷蜡位置周边飘蜡痕迹是否超出允许的最大5毫米限度。
综合评价:结合现场运行勘验与量化检测结果,判定系统是否符合技术协议要求,并分析不达标问题的成因方向。
技术解析
现场运行勘验与节拍测定
鉴定组首先对设备整体布局与运行流程进行勘查。该系统按喷蜡、装配、下料检测及破坏测试等工序设置工位,由多台机械手协同完成从零件上料到成品输出的全过程。在现场运行演示中,专家组观察到各工序间协调性差,装配工位耗时过长,导致其他工位大量时间处于等待状态,整体运行节奏缓慢且不连贯。
对生产节拍的测定采用直接计时法,以连续两个产品完成最终工序的时间间隔作为单次节拍。系统运行稳定后,专家组进行了24组有效计时。数据显示,除一次因调用破坏测试程序导致节拍延长至80秒外,其余23次节拍时间均在53秒至57秒之间,中位数约为56秒。该结果远高于合同规定的18秒上限,表明系统生产效率存在严重缺陷。
喷蜡工序量化检测
鉴定组在现场运行中观察到,喷蜡工序存在明显雾化外飘现象,由于喷嘴与被喷工件间未设置有效遮挡措施,蜡雾污染夹持机械手,并在工件非目标区域形成广泛飘蜡痕迹。
为精确量化分析,专家组抽取5件仅完成喷蜡工序的半成品作为样本。喷蜡膜厚检测依据国家标准GB/T 13452.2-2008执行,在每个样品正反面共选取4个测量点,使用专业仪器测量。结果显示,所有测量点膜厚值介于146微米至292微米之间,最小值与最大值均远超20至30微米的技术要求范围,表明喷蜡量严重失控。
对飘蜡痕迹的测量重点关注超出指定喷蜡区域的程度。目视观察发现,纵向飘蜡已完全覆盖本不应喷蜡的中间凹槽区域。对横向飘蜡痕迹最大距离精确测量后,五个样品飘蜡宽度在18.97毫米至24.48毫米之间,均数倍于合同允许的最大5毫米限度。
鉴定结果
中科认证出具的鉴定意见对涉案MAT自动装配系统的性能状况进行了明确技术判定:
1、涉案系统的生产节拍不符合《技术协议书》约定的生产节拍保证在18秒以内的技术要求;
2、涉案系统的喷蜡膜厚不符合技术协议约定的膜厚20至30微米技术要求;
3、涉案系统喷蜡位置周边飘蜡痕迹不符合技术协议约定的最大5毫米限度要求。
综上,涉案MAT自动装配系统在生产节拍、喷蜡膜厚及飘蜡痕迹三项核心指标上均不符合合同约定,无法达到量产条件。中科认证以专业的产品质量司法鉴定为质量争议提供科学、客观的技术判定。
行业观察
技术层面
本案展示了现场计时法与膜厚标准检测相结合的技术方案在自动化装配设备争议中的有效性,将运行节拍与喷蜡质量量化对比,避免了仅凭主观感受评价设备性能的局限,为同类自动化设备质量争议提供了可复用的技术路径。
实践层面
自动化装配系统验收中,供需双方往往缺乏统一的现场计时与量化检测方案,对性能是否达标各执技术话语权。本案中喷蜡工序未设遮挡导致外飘,常规外观验收难以发现,对自动化设备采购方构成明确警示,应将节拍计时与关键工序量化检测纳入验收管控。
行业意义
自动化装配系统的质量争议不能仅依赖合同条款或外观检查,必须建立在严谨的检测数据之上,以检测数据为对话基础,方能在理性、客观的框架下解决争议,维护供需双方合法权益。
中科认证——以专业的产品质量司法鉴定为质量争议提供科学、客观的技术判定。
检测依据:GB/T 13452.2-2008《色漆和清漆 漆膜厚度的测定》

-
 腻子检测项目有哪些 外墙腻子检测哪些内容腻子检测有哪些项目指标要求?外墙腻子检测包括哪些内容?下面跟着中科检测小编来了解。
-
腻子检测项目有哪些 外墙腻子检测哪些内容腻子检测有哪些项目指标要求?外墙腻子检测包括哪些内容?下面跟着中科检测小编来了解。
-
 排序工序模组质量鉴定:抓取工序产品划痕与变形问题的技术归因需方向供方采购冲压下料叠料冲洗项目设备,用于自动抓取电池盒产品送进清洗工序。设备调试中,抓取装入子笼过程出现产品划痕与挤压变形,外观质量未达验收要求。中科认证组织现场勘验与样品封存,经技术分析确认划痕直接源于小输送带润滑油混入铝合金颗粒摩擦致伤,变形与原工艺吸盘及调整精度相关,为质量争议提供客观技术判定。
-
 刀模质量鉴定:齿牙尺寸与图纸不符及同轴度检测分析供方于2020年4月向需方交付一批刀模,需方主张实物与约定图纸不符,供方返修后双方仍就设计问题未达成一致,并抗辩四根带DLT标识的涉案刀模已使用、可能磨损。中科认证于2021年7月12日现场封装四根刀模为Sample 1至4,送检测机构测量齿牙尺寸与同轴度,判定其加工尺寸本身与图纸不符。